- 歡迎訪問——鄭州華隆機械制造有限公司 - 專注伺服螺旋壓力機及其自動化
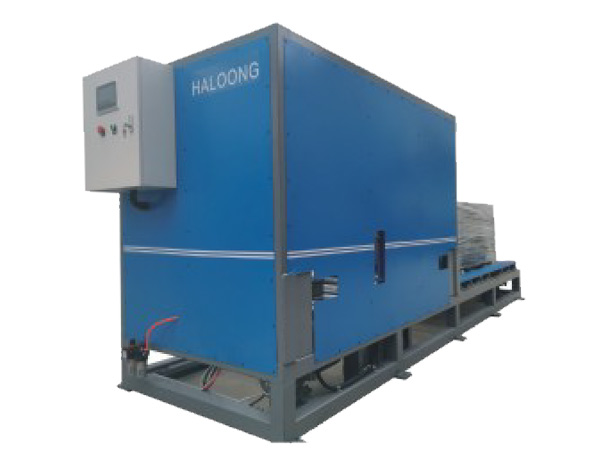
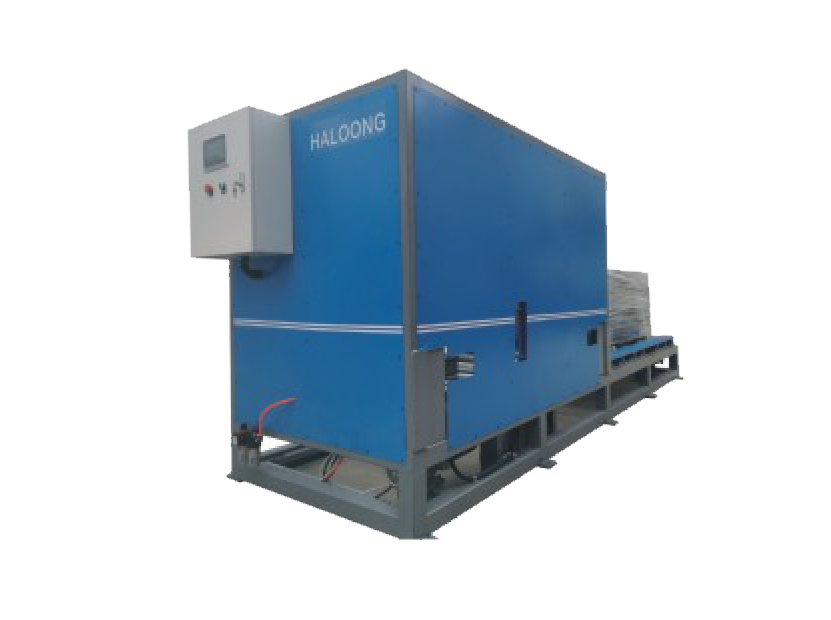
耐火磚碼垛托盤庫(空托盤儲料機 / 托盤緩存庫)是配套耐火磚全自動碼垛產線的專用倉儲輔機設備,專為空塑料 / 鋼制托盤實現集中緩存、有序供給的自動化單元。
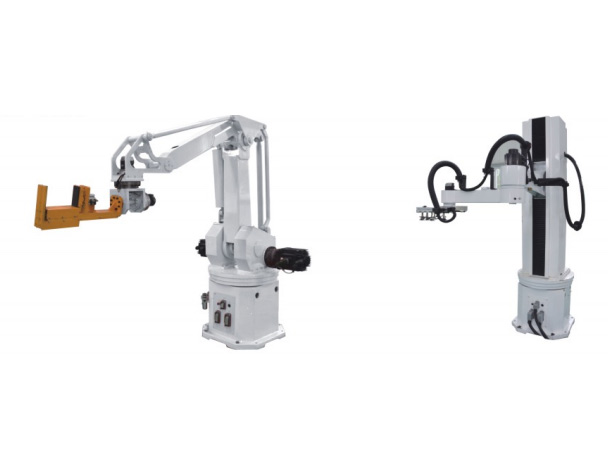
耐火磚碼垛托盤庫(空托盤儲料機 / 托盤緩存庫)是配套耐火磚全自動碼垛產線的專用倉儲輔機設備,專為空塑料 / 鋼制托盤實現集中緩存、有序供給的自動化單元;單機標準緩存容量 8~10 個空托盤,可與碼垛機器人、AGV 自動導引車做電控聯機通訊,集成在耐火磚成型→烘干→碼垛全流程,完成空托盤自動出庫、輸送就位、滿垛托盤交接信號互通的一體化成套非標自動化設備,屬于碼垛系統前端托盤上料關鍵配套裝備。
設備組成:托盤升降存取機構、機架主體、托盤導向限位組件、驅動模組(鏈條 / 油缸 / 伺服)、光電 / 接近檢測傳感器、PLC 通訊模塊、對接輸送輥道、安全防護組件。
依托PLC 控制系統 + 現場總線信號交互,和機器人、AGV 三方建立 IO/Profinet 通訊,分空托盤入庫緩存、空托盤出庫供料、滿垛托盤換托聯動三個工作邏輯:
1. 空托盤入庫緩存 AGV 將生產線回流的空托盤運送至托盤庫入庫位,設備檢測到位信號后,升降機構配合分層托舉,逐層將空托盤堆疊收納入庫,依次疊存至 8~10 個滿庫限位,滿料后向上位系統 / AGV 發送庫滿信號,暫停 AGV 補托。
2. 空托盤自動出庫定位 碼垛機器人就緒、請求上托信號下發至托盤庫,設備驅動底層出托機構,單次送出單個空托盤至碼垛工位輸送線,配套側擋、限位氣缸完成托盤精準定位,到位傳感器反饋 “托盤就位” 信號給碼垛機器人,機器人開始耐火磚碼垛作業。
3. 滿垛聯動換托交互 單托盤耐火磚碼垛完成后,機器人向托盤庫、AGV 同步發滿垛信號:托盤庫待命準備下一個空托盤出料,AGV 接收指令抵達滿垛工位,將載磚滿托盤轉運下線;AGV 取走滿盤后反饋完成信號,托盤庫再次啟動出托,循環連續供托。
信號交互邏輯:三方通過數字量信號 / 工業以太網互傳「托盤缺料、庫滿、托盤到位、碼垛完成、AGV 到位 / 取走」5 類關鍵聯鎖信號,實現無人工干預自動啟停。
1. 空托盤集中緩存:解決耐火磚產線空托盤回流分散、擺放雜亂、占用碼垛工位地面的問題,8~10 盤緩存量適配碼垛間歇與 AGV 往返時差,緩沖供需節拍差;
2. 自動化定點供托:替代人工搬托、擺托,按照碼垛節拍自動單發空托盤并精準定位,保證機器人抓取碼垛基準精度;
3. 產線節拍緩沖:AGV 調度延遲、短暫故障時,依靠庫內緩存空托盤保障碼垛機器人不停機待料;碼垛短時停機時,托盤庫暫存回流空托盤,避免空托堆積堵線;
4. 全鏈路聯鎖管控:打通機器人、AGV、前端輸送線數據鏈路,實現整線自動化閉環,作為碼垛系統的托盤物流樞紐。
1. 適配耐火磚工況優化:耐火磚生產粉塵大、環境溫度偏高、托盤多為重載鋼制托盤,設備機架加厚、傳動防塵設計,耐粉塵、耐磕碰、重載承載力強;
2. 緊湊占地:豎向堆疊存托,相比平鋪存放節省 70% 以上車間用地,適配耐火磚廠房空間緊張場景;
3. 聯機兼容性強:標準工業通訊接口,可匹配主流國產 / 進口碼垛機器人、潛伏式 / 叉取式 AGV,快速接入現有自動化產線;
4. 容錯保產:8~10 盤冗余緩存容量,彌補 AGV 往返運料、設備短時檢修的節拍差,大幅降低碼垛機空等停機率;
5. 降本減人:取消崗位專職搬托工人,消除人工碼盤錯位、砸磚、磕碰托盤的損耗,降低耐火磚次品率與托盤損壞成本;
6. 定位精度高:機械限位 + 光電雙重定位,托盤擺放偏差可控在 ±5mm 內,適配機器人定點碼垛工藝要求。
· 定型耐火磚、鎂磚、鋁礬土磚、澆注預制塊生產線:磚體經烘干窯出料后,由輸送線轉運至碼垛區,托盤庫前置供托,機器人碼垛、AGV 入庫轉運,是耐火材料智能化工廠標配;
燒結砌塊、重型建材、耐火顆粒包裝袋重載碼垛線(同規格鋼制 / 塑料托盤、重載工況);
傳統人工碼垛耐火磚車間技改,新增機器人 + AGV 自動化升級時,配套加裝托盤庫,無需大范圍改造廠房布局即可實現自動化閉環。
解決耐火磚產線空托盤回流分散、擺放雜亂、占用碼垛工位地面的問題,8~10 盤緩存量適配碼垛間歇與 AGV 往返時差,緩沖供需節拍差。
替代人工搬托、擺托,按照碼垛節拍自動單發空托盤并精準定位,保證機器人抓取碼垛基準精度。
AGV 調度延遲、短暫故障時,依靠庫內緩存空托盤保障碼垛機器人不停機待料;碼垛短時停機時,托盤庫暫存回流空托盤,避免空托堆積堵線。
打通機器人、AGV、前端輸送線數據鏈路,實現整線自動化閉環,作為碼垛系統的托盤物流樞紐。